反应烧结矿山尾矿碳化硅管道,弯头部位的耐磨性能如何保障?
矿山尾矿输送系统里,弯头是整个管路磨损更为严重的部件。尾矿浆裹挟砂石颗粒高速撞击弯头内壁,持续冲刷、冲击,极易造成管壁快速磨蚀、穿孔漏浆。反应烧结矿山尾矿碳化硅管道凭借高硬度、耐腐蚀的特性,在尾矿输送场景得到广泛应用,但整套管路能否长效运行,核心在于弯头部位耐磨性能的设计与工艺保障。
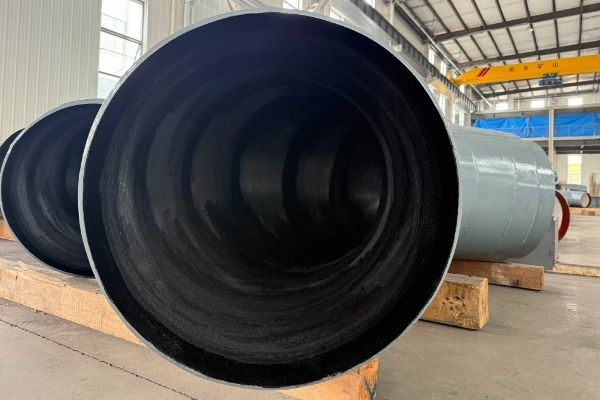
反应烧结碳化硅本身材料优势突出,材料致密度高、摩擦系数低,抗颗粒冲刷能力远超普通铸石、陶瓷贴片产品。直管段使用寿命稳定,而弯头处流体方向突变,颗粒集中撞击内壁,磨损强度是直管的数倍,必须针对性强化设计,不能直接沿用直管的参数标准。
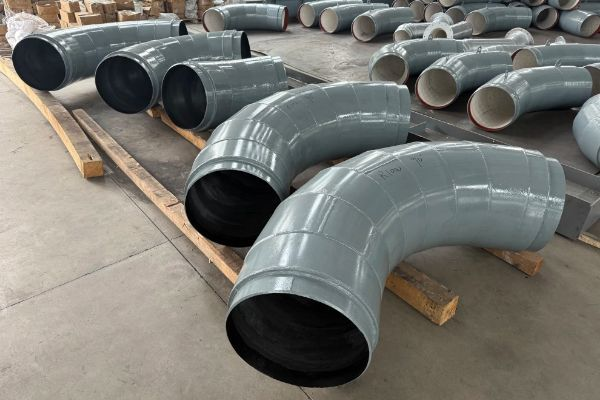
反应烧结矿山尾矿碳化硅管道,弯头部位的耐磨性能如何保障?想要保障碳化硅弯头耐磨性能,首先要把控坯体烧结工艺。反应烧结工艺决定碳化硅基体的致密度与内部孔隙率,优质产品烧结均匀,孔隙少,尾矿颗粒难以嵌入管壁;如果烧结工艺不到位,内部微孔较多,长期受矿浆侵蚀,会逐步出现点蚀、剥落,加速磨损。
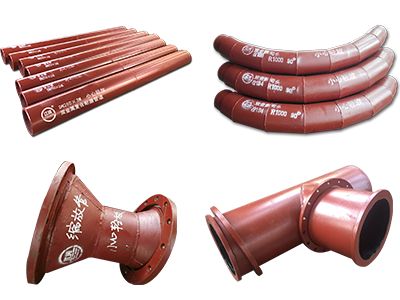
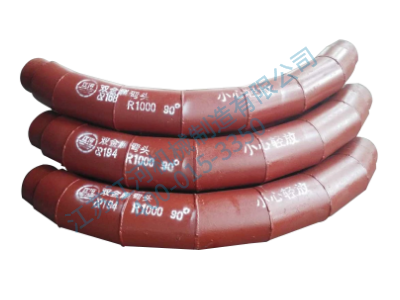
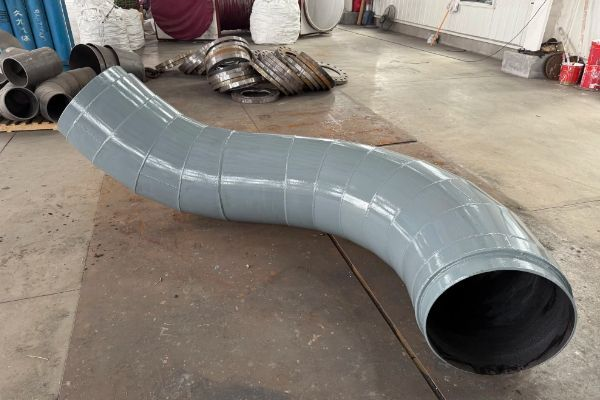
其次是弯头结构优化。采用大曲率半径设计,降低尾矿颗粒的正面冲击力度,变撞击磨损为滑移磨损。针对冲刷更为严重的迎料面,做局部加厚处理,提升易损区域壁厚。同时严格控制内壁光滑度,减少颗粒湍流,降低持续摩擦损耗。
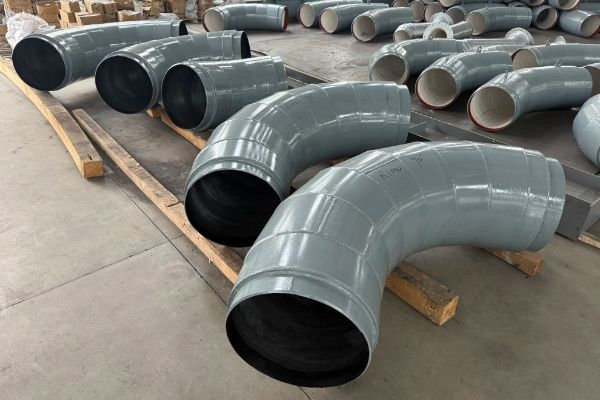
再者,管道连接与安装环节不可忽视。碳化硅属于脆性材料,弯头与直管对接时,若出现错边,会形成台阶,矿浆在此形成涡流,局部冲刷急剧加剧。安装时保证同心度,选用配套柔性密封结构,减少振动带来的冲击,避免接口位置率先损坏。
最后,选材与工况匹配很关键。采购阶段要核验碳化硅材质检测报告,关注材料抗弯强度、硬度指标。根据尾矿颗粒大小、浆体浓度、输送流速选型。颗粒粗、流速高的工况,优先选用加厚型碳化硅弯头,不能一味选用薄壁产品压缩成本。做好前期工况核算,才能更大化发挥反应烧结碳化硅弯头的耐磨优势,减少停机维修频次。
FAQ
Q1:反应烧结碳化硅弯头可以现场切割打磨吗?
A1:不建议现场切割打磨。碳化硅脆性大,现场加工容易产生微裂纹,投入使用后裂纹扩展,造成管件破损,尺寸调整需要在工厂预制完成。
Q2:碳化硅弯头和陶瓷贴片弯头在尾矿工况哪个更耐用?
A2:高浓度、大颗粒尾矿输送场景,反应烧结碳化硅弯头整体性更好,不存在贴片脱落风险;陶瓷贴片弯头容易出现贴片脱落,适合颗粒较小的工况。
Q3:碳化硅弯头出现局部轻微磨损怎么处理?
A3:碳化硅管件磨损属于材料损耗,无法现场修补。日常做好巡检,在壁厚损耗到临界值前提前更换,防止突发爆管漏浆事故。
【陶瓷复合管相关文章:↘】