冲渣系统整体铸造双金属耐磨管硬度可以达到多少?
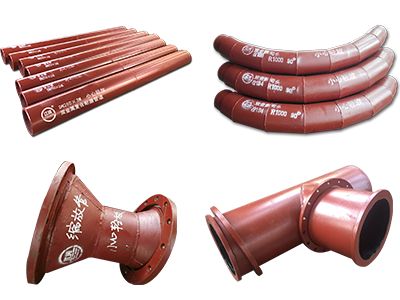
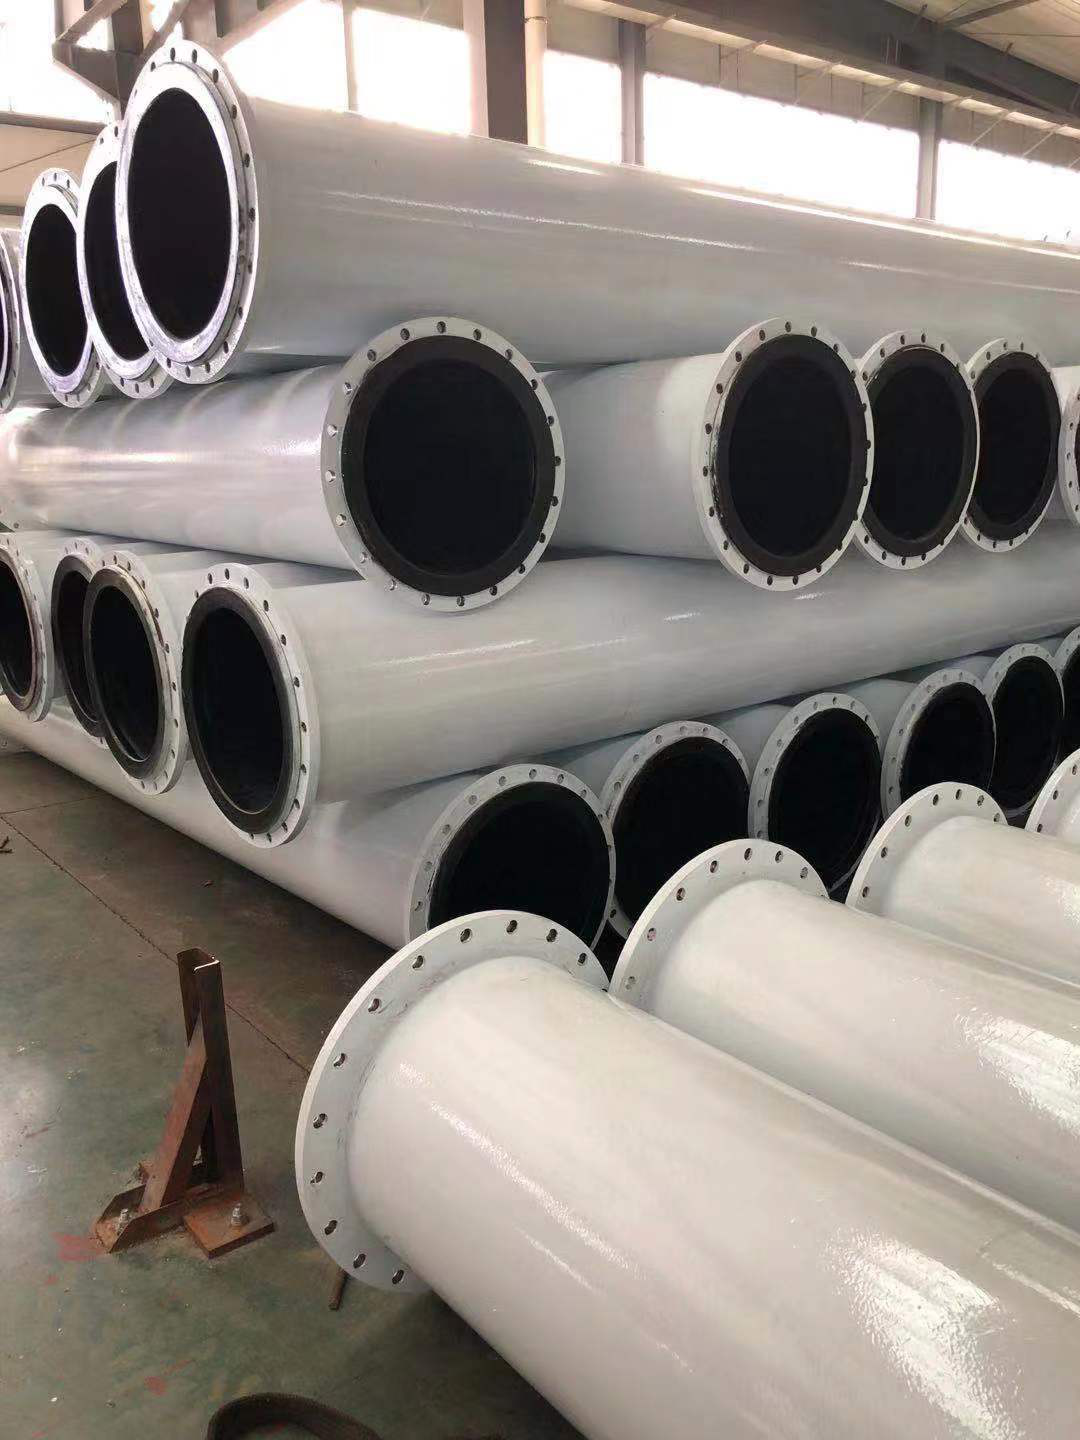
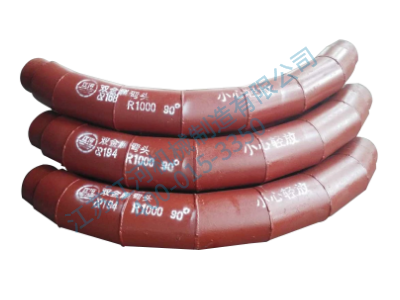
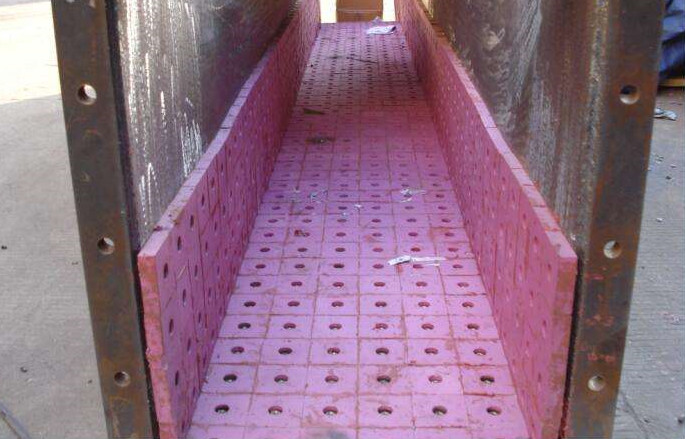
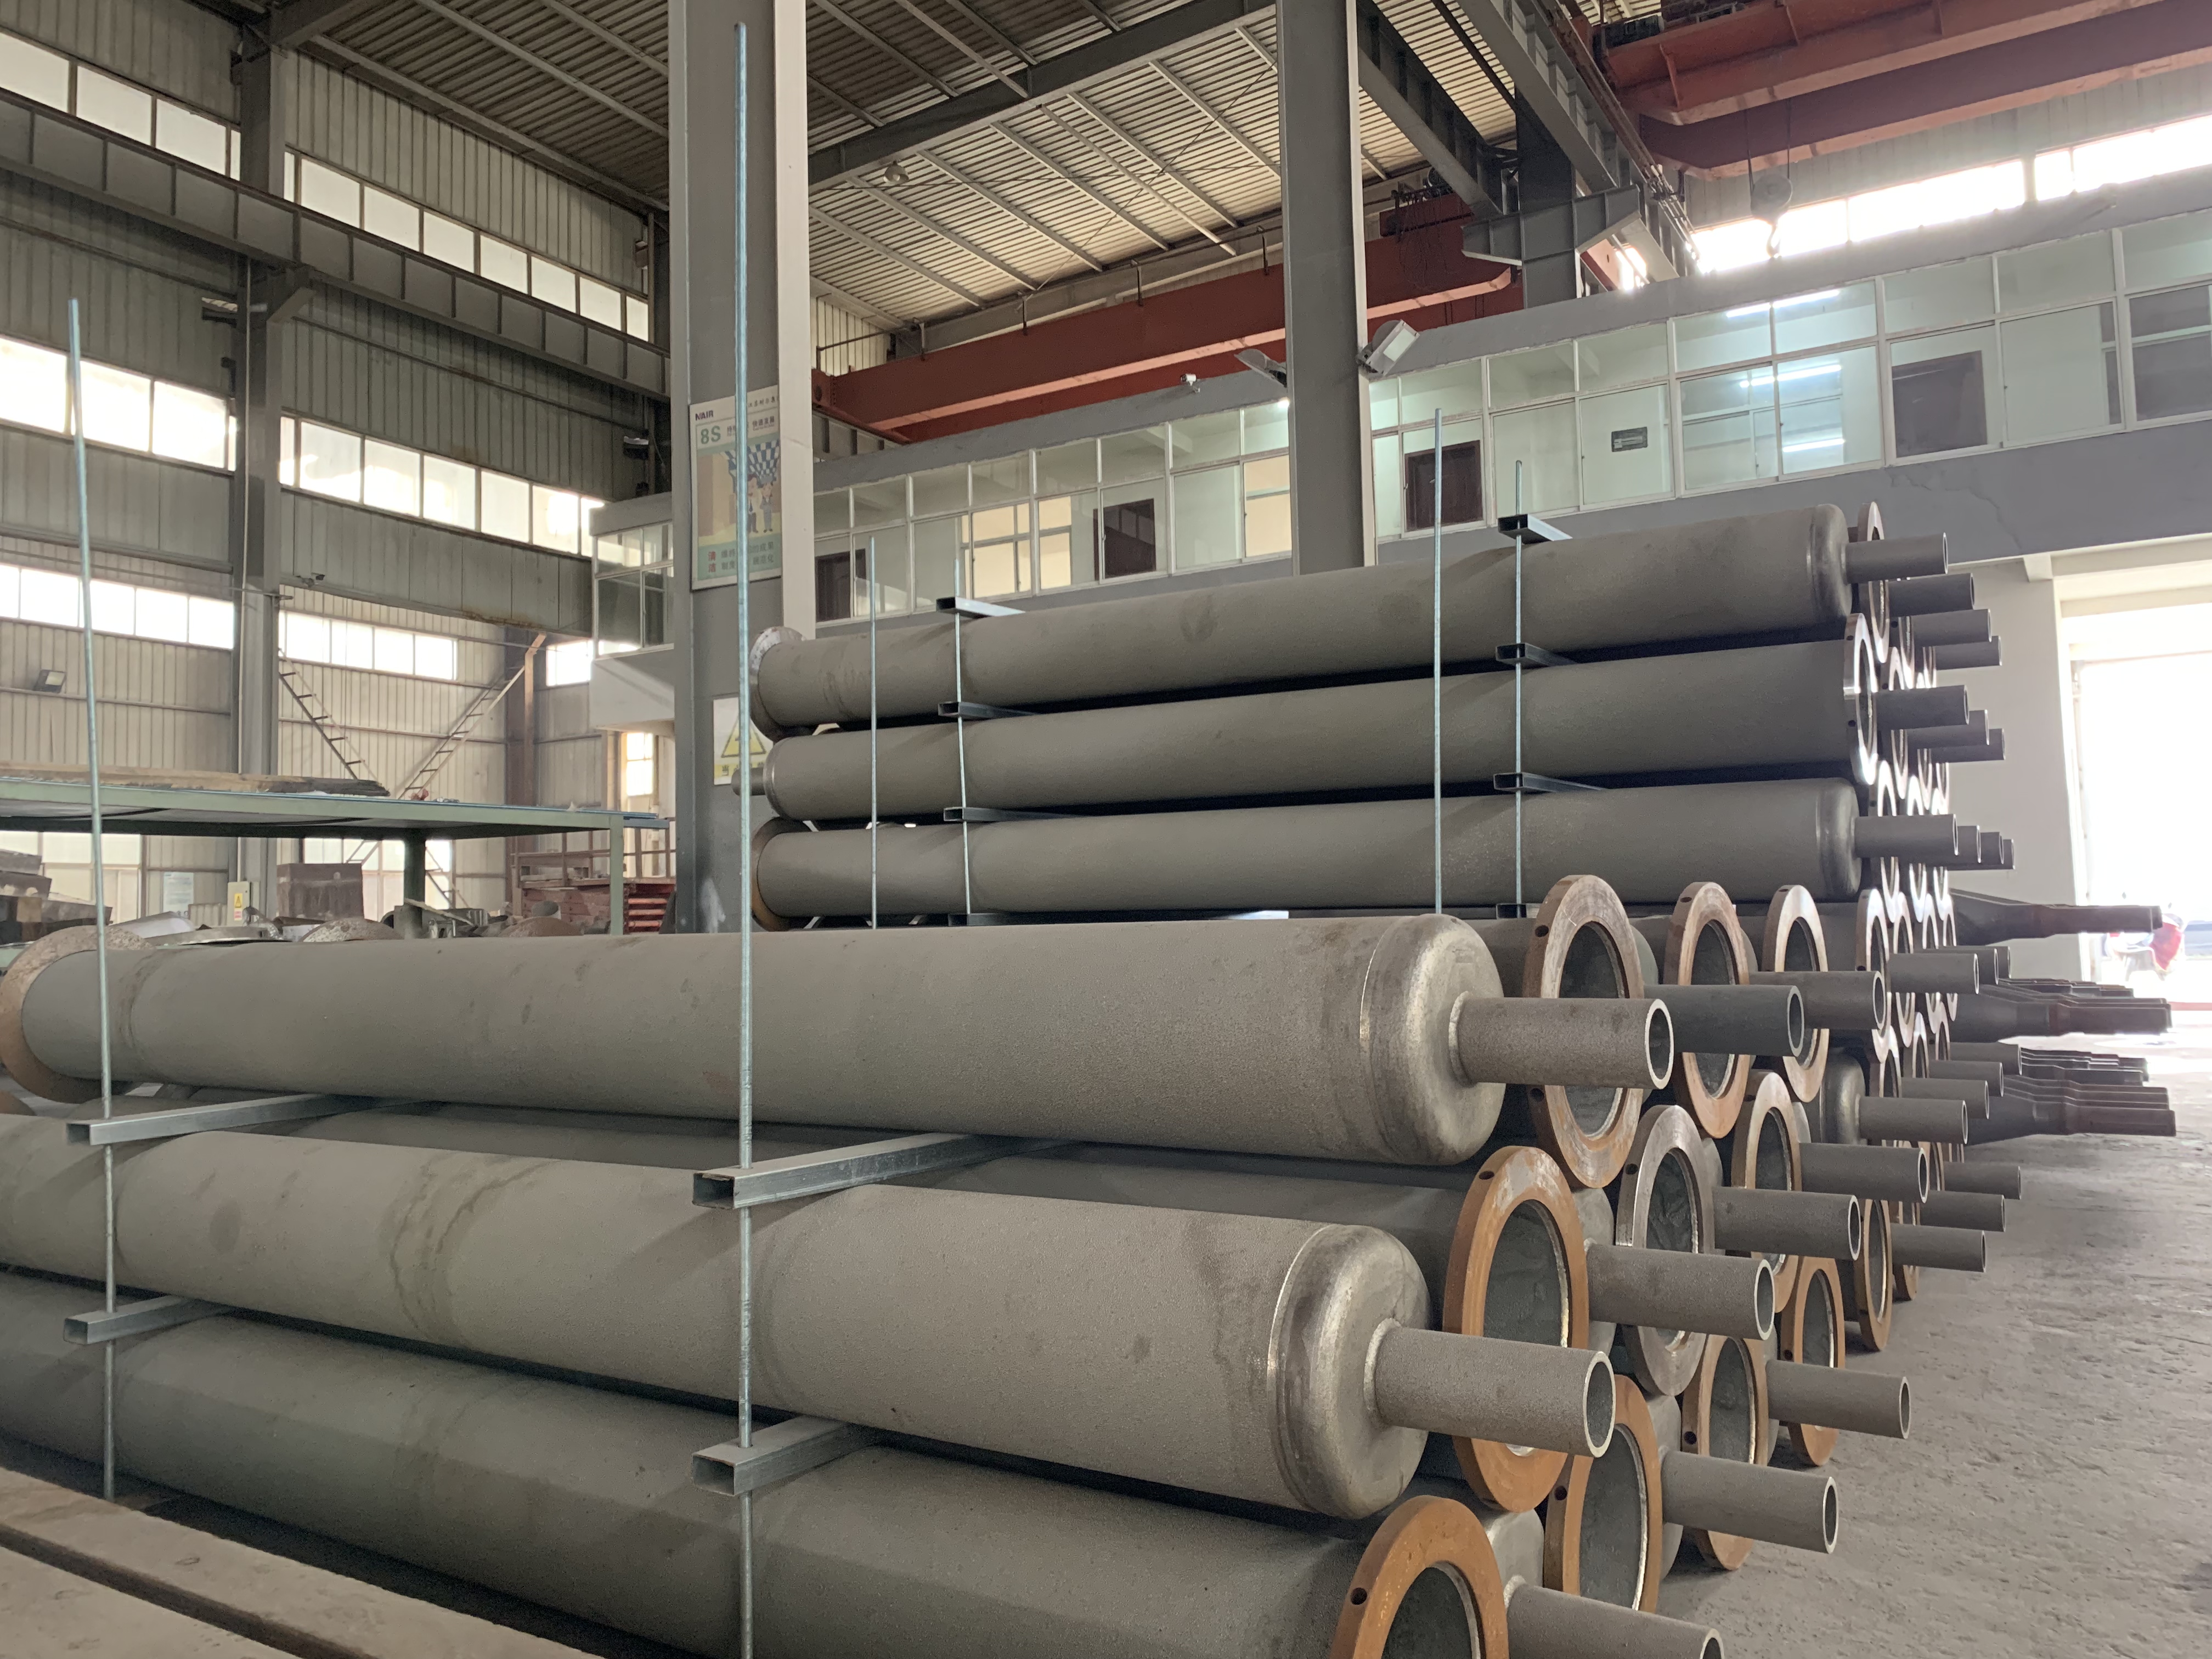
冲渣系统整体铸造双金属耐磨管内层采用 KMTBCr26/KMTBCr28 高铬合金材质,经过规范热处理之后,耐磨层宏观硬度常规可以达到 HRC58~65,最低可稳定保持 HRC55 以上,是适配高炉冲渣高温渣浆冲刷工况的关键指标。很多采购和工程技术人员会混淆外层与内层硬度,该管材属于双层冶金复合结构,外层为碳钢承压层,硬度偏低,主要提供韧性、承压能力以及焊接性能,而真正抵御渣粒切削冲刷的是内侧高铬耐磨层。合金组织内大量 M7C3 型碳化铬硬质相均匀分布,碳化物微观硬度可达 HV1500-1800,面对冲渣介质里的硬质炉渣颗粒持续冲刷,具备稳定的抗磨能力,这也是冲渣系统优先选用整体铸造双金属耐磨管的重要原因。

冲渣系统工况复杂,高温渣浆交替冲击、冷热循环频繁,仅仅高硬度还不够,硬度指标需要和韧性平衡,不能一味追求超高硬度。冲渣系统整体铸造双金属耐磨管依靠整体铸造成型工艺,内外层实现冶金熔合,区别于贴片、简单衬里类产品,不会因为热胀冷缩出现空鼓、分层脱落的情况。如果合金配比、铸造冷却、回火工艺把控不到位,即使硬度达标,也容易脆性偏大,在大颗粒渣料冲击下出现裂纹。正规生产厂家会根据冲渣流速、渣粒大小、介质温度调整热处理曲线,在保证 HRC58 以上耐磨硬度的同时保留合适韧性,兼顾抗冲刷和抗热震性能,适合高炉水冲渣、干渣输送等连续化生产场景,减少管道频繁磨穿、停机检修的问题。

在冲渣管道选型验收环节,硬度也是重要检测项,一般会采用洛氏硬度计在耐磨层断面取样检测。冲渣系统整体铸造双金属耐磨管硬度不是固定数值,会随铬含量、壁厚、热处理工艺浮动,选型时不要只盯着硬度参数,还需要同步核对耐磨层厚度、冶金结合质量、管径、连接方式等参数。对比普通碳钢管、堆焊耐磨管,同等冲渣工况下,达标的整体铸造双金属耐磨管耐磨寿命优势明显,能够有效降低钢厂、冶金企业冲渣管路的更换频次和运维成本。在技术交底、招标技术协议中,可明确标注内层硬度不低于 HRC55 的技术要求,方便进厂检验把控产品品质。

附录:采购高频疑问解答
Q:冲渣系统整体铸造双金属耐磨管外层碳钢硬度是多少?
A:外层为碳钢基材,硬度一般在 HB180-220,主要作用承压、抗冲击、方便现场焊接,不承担耐磨功能。
Q:硬度达到 HRC65 的冲渣双金属耐磨管韧性会不会很差?
A:合理配方与热处理的前提下不会,高铬合金本身兼顾耐磨与一定韧性;工艺不良时硬度过高容易变脆,采购时优先选择有成熟铸造工艺的厂家。
Q:冲渣系统整体铸造双金属耐磨管硬度不达标会有什么影响?
A:耐磨能力下降,渣浆冲刷下管壁磨损速度加快,管道提前磨穿泄漏,造成系统频繁停机检修,增加后期运维成本。
【双金属复合管相关文章:↘】