气力输送整体堆焊耐磨管道相比陶瓷管有哪些优势?
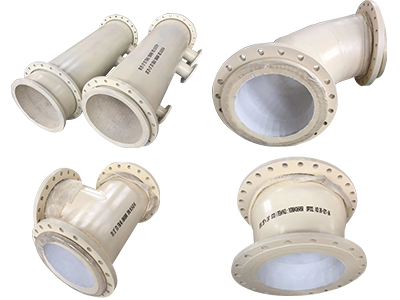
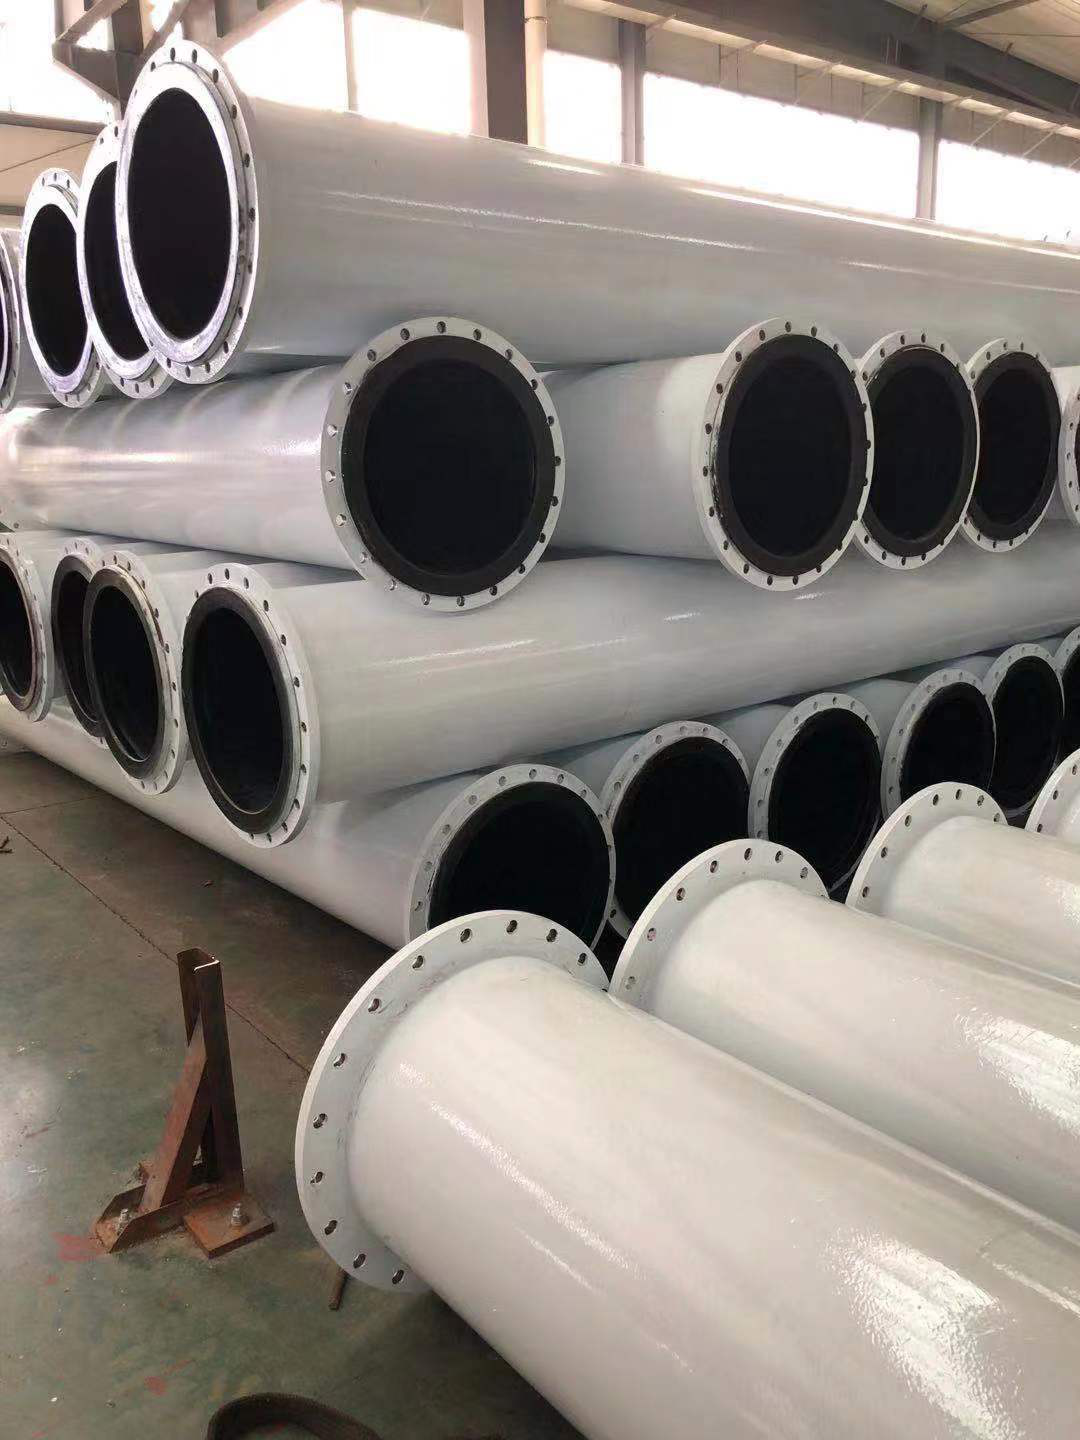
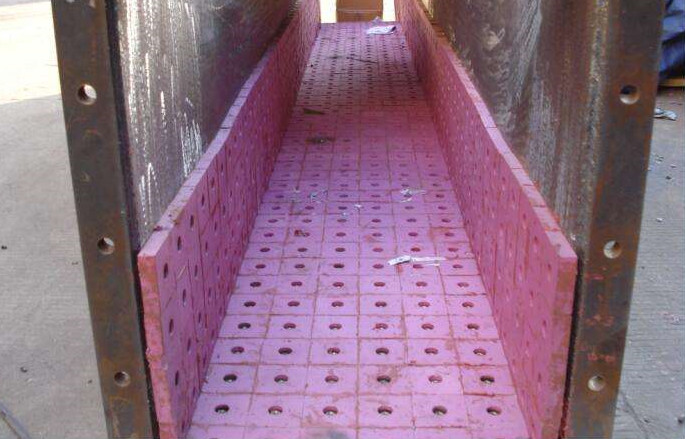
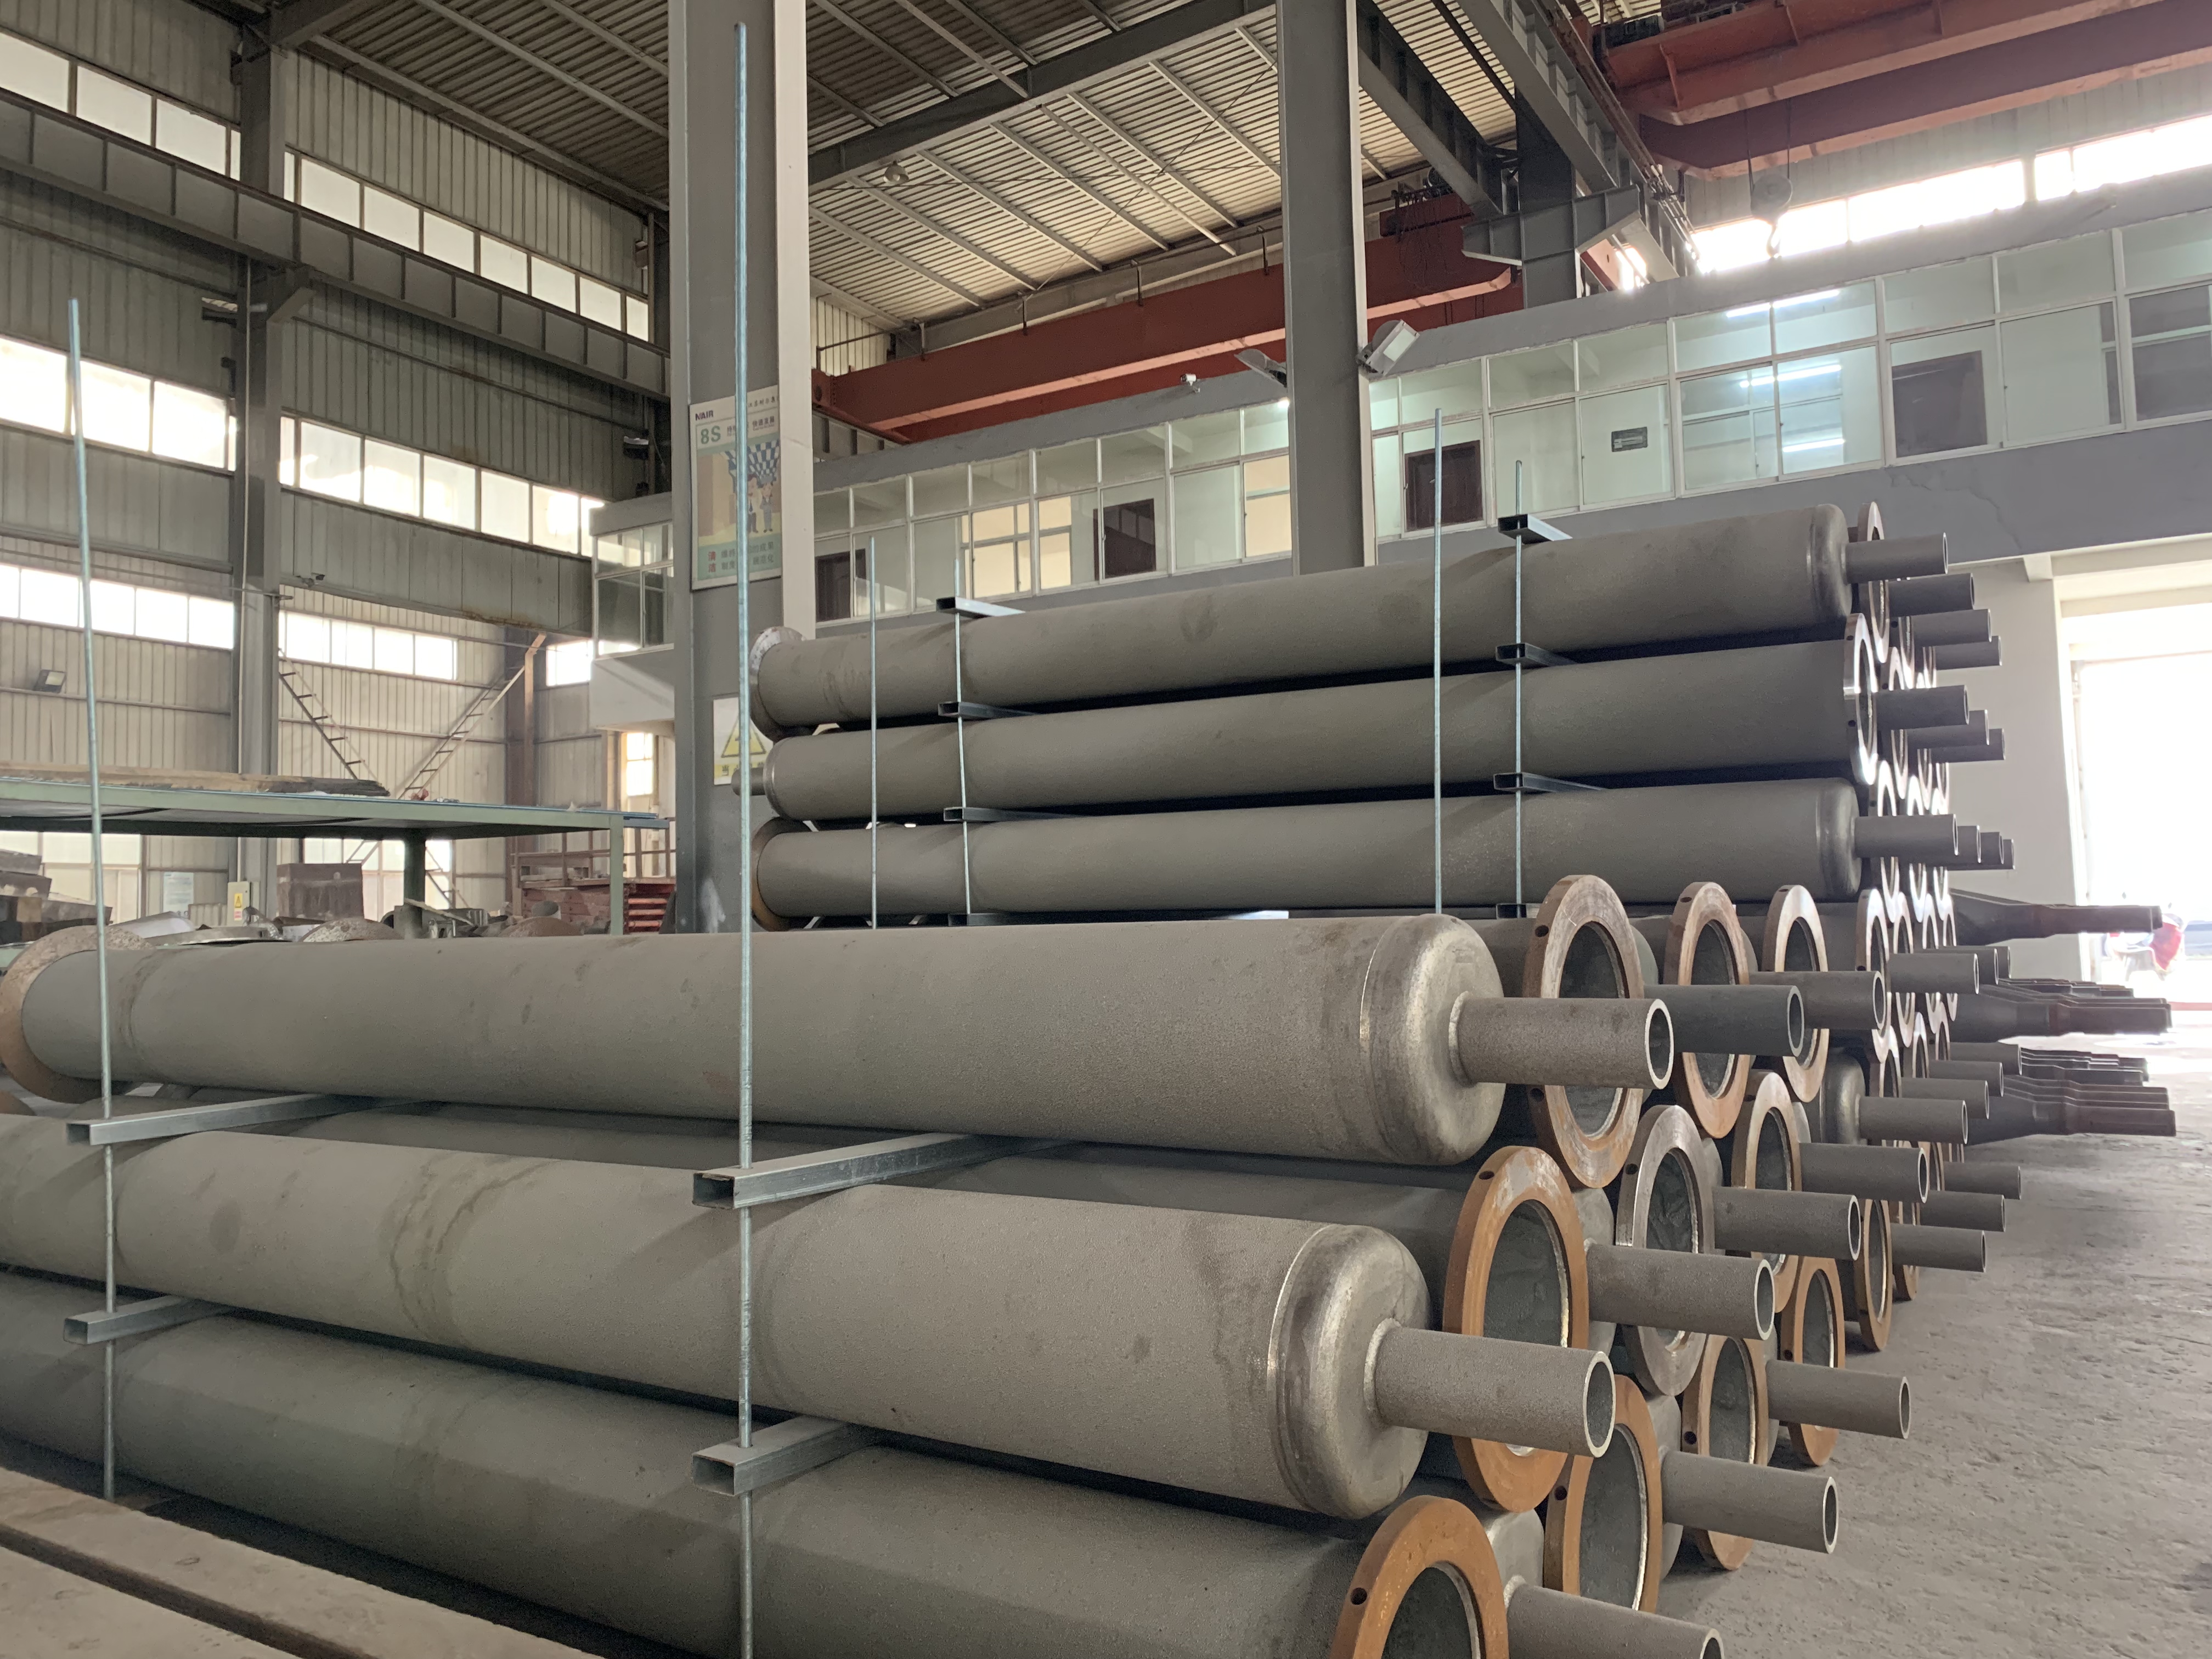
在电厂、洗煤厂、冶金行业的气力输送系统中,煤粉、粉煤灰、矿粉高速流动,管道持续承受冲刷与冲击,很多客户会在陶瓷内衬管和气力输送整体堆焊耐磨管道之间做选型对比。陶瓷管依靠氧化铝陶瓷的高硬度抵御磨损,但陶瓷属于脆性材料,管路振动、大颗粒撞击、温度交变时容易出现崩瓷、贴片脱落,一旦内衬脱落就会快速磨穿管壁,造成漏粉、停机。而气力输送整体堆焊耐磨管道采用碳钢基管内壁明弧堆焊高铬合金层,两层金属属于冶金熔合结构,不存在粘接层失效、整片脱落的隐患,在气力输送这种伴随气流冲击、持续震动的工况里稳定性更强,是很多制粉、除灰管线改造的优选方案。

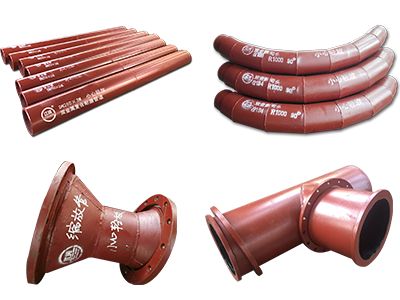
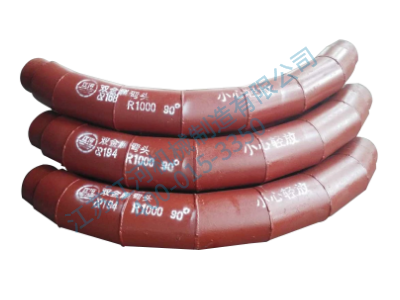
安装检修便利性是气力输送整体堆焊耐磨管道另一项突出优势,也是和陶瓷管拉开差距的关键点。陶瓷贴片管现场切割、坡口焊接难度很高,切割容易崩裂陶瓷层,焊接高温也会造成陶瓷开裂,大多只能预制好成品管件直接对接,遇到现场管路尺寸调整、异形非标改造时灵活性很差。气力输送整体堆焊耐磨管道基体为碳钢,具备良好的可焊性,现场可以直接切割、坡口、对接焊接,弯头、三通、变径、天圆地方等复杂异形件都可以按图纸堆焊成型;如果局部位置磨损,还可以现场补焊修复,不用整根管道更换,大幅降低备品采购和检修停工成本,适配气力输送管线复杂多变的现场布局。

从长期运行稳定性来看,气力输送整体堆焊耐磨管道更适配气力输送系统温度波动、启停频繁的工况。陶瓷管在反复冷热交替下,陶瓷层与钢管热膨胀系数差异大,长期运行容易出现间隙、空鼓;而堆焊合金层和基体热匹配性更好,抗热疲劳性能优异,耐磨层厚度可以按需调整,弯头、冲刷重点区域可以加厚堆焊层,实现差异化耐磨设计。陶瓷管在纯冲刷、低冲击工况表现不错,但气力输送很难完全规避颗粒撞击与气流扰动,综合对比下来,气力输送整体堆焊耐磨管道兼顾韧性、耐磨、可加工性,整体运维成本更低,适合长期连续运行的粉体输送管线。

附录:采购高频疑问解答
Q:气力输送整体堆焊耐磨管道堆焊层硬度一般能达到多少?
A:常规高铬碳化铬堆焊层硬度可达 HRC58-65,耐磨性能优异,能够有效抵御煤粉、灰渣颗粒的切削冲刷。
Q:气力输送整体堆焊耐磨管道和陶瓷管分别适合什么工况?
A:低冲击、温度稳定、很少现场改制的粉体输送可选陶瓷管;管路振动大、有颗粒冲击、需要现场切割焊接、频繁启停的气力送粉、除灰工况优先选用堆焊耐磨管道。
Q:气力输送整体堆焊耐磨管道局部磨损后可以补焊吗?
A:可以,堆焊材质同属合金体系,局部磨损位置可直接补焊修复,修复后耐磨性能基本和原管保持一致,相比陶瓷管只能整根更换更省钱
【双金属复合管相关文章:↘】