固液混合介质内衬陶瓷耐磨弯头,陶瓷片粘接工艺有哪几种?
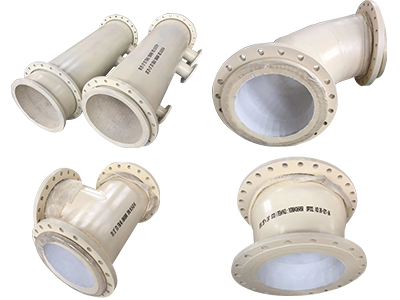
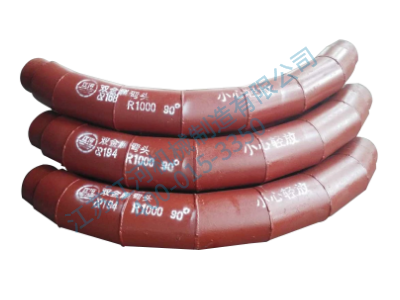
固液混合介质输送广泛存在于选矿、尾矿、煤化工渣浆、脱硫浆液等场景,介质中固体颗粒持续冲刷、伴随浆液腐蚀,弯头是管线磨损严重的位置。内衬陶瓷耐磨弯头依靠 95 氧化铝陶瓷片作为耐磨层,耐磨性能突出,而粘接工艺直接决定陶瓷片会不会在长期浆液浸泡、冲击下脱落,也是很多采购和技术人员重点考察的指标。固液混合介质内衬陶瓷耐磨弯头,陶瓷片粘接工艺有哪几种?目前行业内主流的陶瓷片粘接工艺主要分为三类:常温胶贴工艺、高温无机胶粘接工艺、机械卡扣 + 粘接复合固定工艺。

常温有机胶粘接是市场上比较常见的工艺。选用环氧类耐磨胶粘剂,在钢管内壁清理除锈之后,直接涂抹胶水铺贴陶瓷片,常温固化即可成型。该工艺加工效率高、成本适中,陶瓷片铺贴平整,适合常温固液浆液工况。但有机胶耐温有限,一般长期使用温度不高于 120℃,同时耐浆液浸泡、耐酸碱能力有上限,在温度偏高、腐蚀性较强的渣浆环境,胶水容易老化软化,出现陶瓷片松动脱落,多用于常温尾矿、低腐蚀矿浆输送弯头。
高温无机胶粘接工艺,是固液混合介质工况里可靠性更高的方案。胶粘剂以无机陶瓷胶为主,铺贴完成后需要进烘箱高温固化。固化后的胶层耐温性能好,耐水浸泡、耐酸碱腐蚀能力远优于环氧胶,不容易被浆液渗透破坏。长期使用温度可达 300℃,适合带一定温度的脱硫浆液、热矿浆输送弯头。缺点是生产周期更长,烘烤固化工序多,加工成本高于常温胶工艺,对钢管基体除锈、烘干要求严格,如果管壁残留水汽,会影响粘接强度。

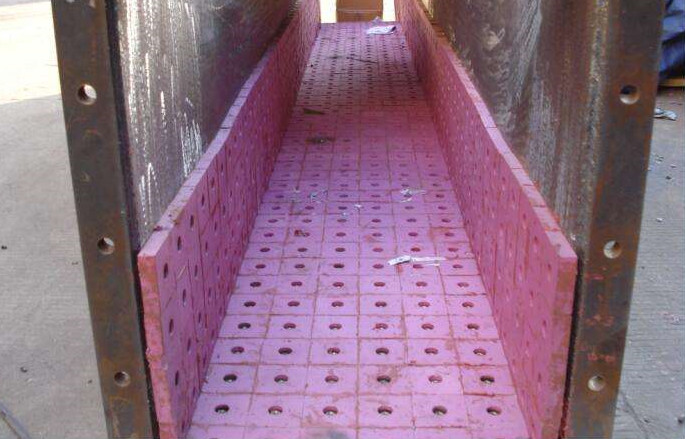
机械卡扣 + 粘接复合固定工艺,属于加强型方案。除了胶粘剂粘贴,陶瓷片自带卡扣锁扣结构,片与片之间互相咬合,部分款式还搭配钢销固定,胶水只作为辅助密封。陶瓷片形成整体自锁结构,即便胶层局部失效,陶瓷片也不容易成片脱落。这种工艺专门针对高流速、强冲击、长期浸泡的固液介质弯头,抗冲刷、抗脱落能力更强。但陶瓷片定制成本更高,铺贴工艺复杂,适合磨损条件苛刻的重点管线弯头。
三种工艺没有绝对的优劣之分,选型核心匹配介质温度、酸碱度、颗粒冲击强度。单纯对比粘接强度,复合锁扣工艺>无机高温胶工艺>常温环氧胶工艺。采购时不能只看工艺名称,还需要核验胶水检测报告、固化记录,避免厂家以常温胶冒充无机高温胶。

FAQ
Q:脱硫浆液固液输送弯头,优先选用哪一种陶瓷粘接工艺?
A:脱硫浆液带有一定温度和弱腐蚀性,优先高温无机胶粘接工艺;流速高、冲击大的点位,建议选用卡扣复合固定工艺。
Q:常温环氧胶陶瓷弯头能不能长期浸泡在矿浆里面?
A:常温低腐蚀矿浆短期可用,长期浸泡下胶层会逐步水解老化,固液介质工况不推荐作为长期使用方案。
Q:无机胶粘接的陶瓷弯头,后期还会出现掉片吗?
A:规范生产、工况匹配的前提下掉片概率很低;如果管壁预处理不到位、介质温度超温,依然存在陶瓷片脱落风险。
【陶瓷复合管相关文章:↘】