烧结陶瓷耐磨弯头生产工艺介绍,对比贴片弯头工艺差异
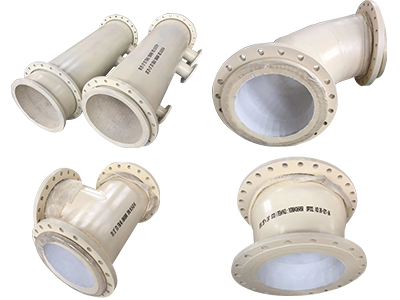
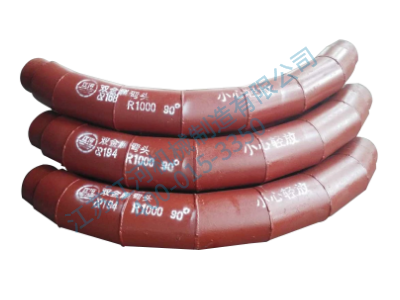
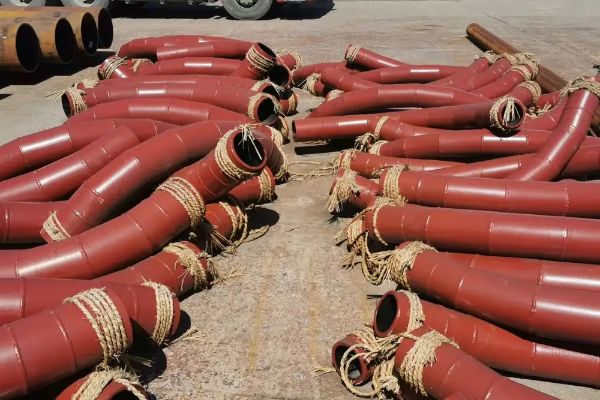
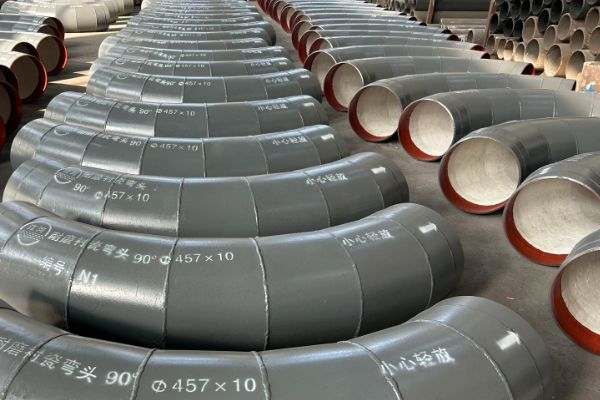
烧结陶瓷耐磨弯头生产工艺介绍:烧结陶瓷耐磨弯头依靠一体化高温成型工艺制造,是粉体输送行业常用的耐磨管件。生产时先选用高纯度氧化铝粉体,按配比混合,装入钢制弯头基体内部,在高温环境下整体烧结成型,使陶瓷内衬与钢管基体紧密结合,形成连续完整的耐磨层。整套流程包含基材预处理、粉料装填、高温烧结、冷却、精加工、探伤检测等工序。成型后的陶瓷内衬整体性强,没有瓷片拼接缝隙,内壁光滑流畅,减少物料卡滞积料问题。选用氧化铝含量≥95% 的原料,成品硬度高,抗冲刷性能突出,适合高温、粗颗粒、高流速的输送工况,在矿山尾矿、冶金煤粉输送管道中应用广泛。
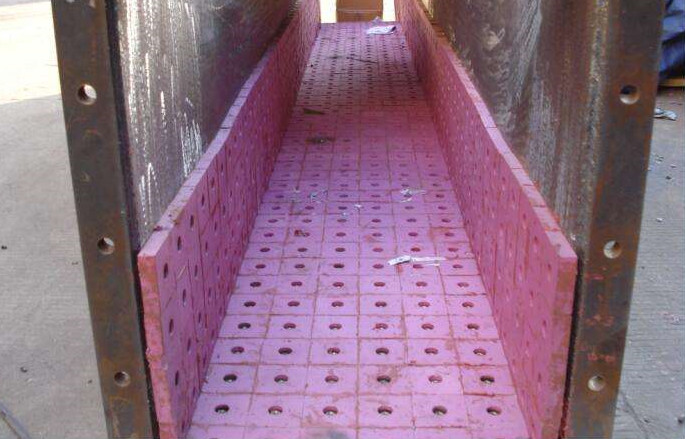
陶瓷贴片耐磨弯头采用完全不同的复合工艺。先单独批量生产氧化铝陶瓷片,再对钢管弯头内壁喷砂除锈,使用专用耐高温粘接胶,将陶瓷片错缝粘贴在弯头内壁,部分产品搭配机械加固,完成加温固化后检验成品。贴片工艺加工灵活,不受弯头规格限制,大口径、非标异形弯头均可定制,生产周期短。但贴片弯头由一块块瓷片拼接而成,瓷片之间存在接缝,粘接胶是连接陶瓷与钢管的介质。相比烧结一体成型产品,贴片弯头更适合中低温、细粉料、冲击力较小的工况,在电厂细粉煤灰输送场景使用较多。
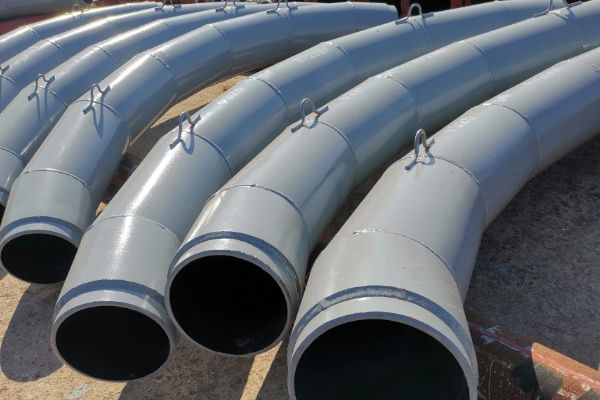
两种工艺各有特点,采购选型不能一概而论。烧结陶瓷耐磨弯头一体成型,内衬无拼接缝隙,结合稳定性更好,耐高温能力更强,应对强冲击工况优势明显;贴片陶瓷耐磨弯头定制灵活,交货速度快,采购成本更友好,适合常规磨损工况。选型核心是匹配现场介质颗粒大小、物料流速、工作温度,综合评估工艺、使用寿命与项目预算,选出适配工况的耐磨弯头。
附录:采购高频疑问解答
Q:烧结陶瓷耐磨弯头和贴片弯头,哪个更适合粗颗粒物料输送?
A:优先选用烧结陶瓷耐磨弯头。一体成型无瓷片接缝,抗冲击性能更强,不容易出现瓷片脱落,更适合粗颗粒、大冲击力物料输送。
Q:贴片陶瓷耐磨弯头的粘接胶,会受温度影响吗?
A:会。粘接胶存在温度适用区间,长期高温环境下胶层性能下降,容易引发瓷片空鼓、脱落,高温工况建议选用烧结陶瓷耐磨弯头。
Q:烧结陶瓷耐磨弯头可以做非标角度定制吗?
A:可以,厂家可根据图纸定制不同角度、口径的烧结陶瓷耐磨弯头,但相比贴片弯头,生产周期会更长
【陶瓷复合管相关文章:↘】