电厂输灰非标堆焊耐磨管道怎么选?耐磨层工艺讲解
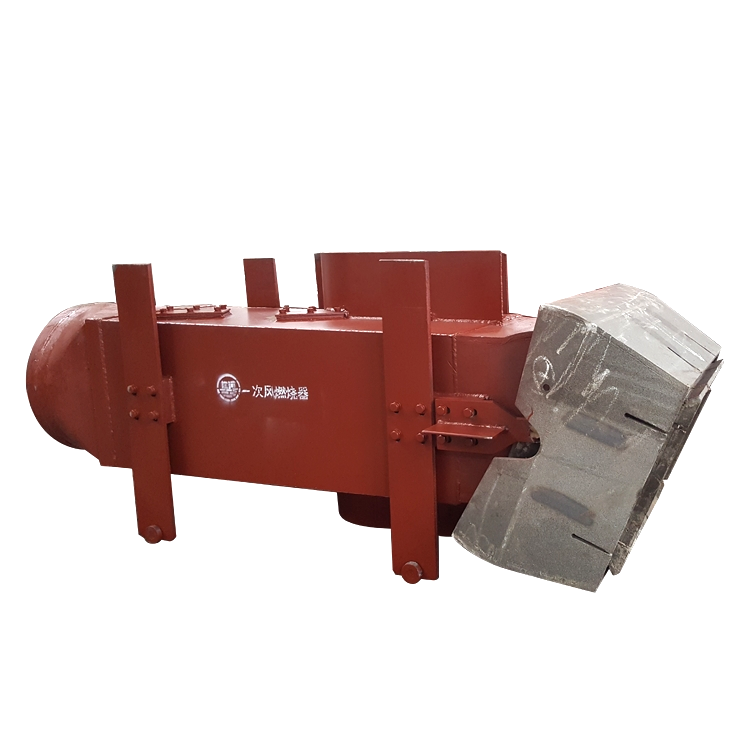
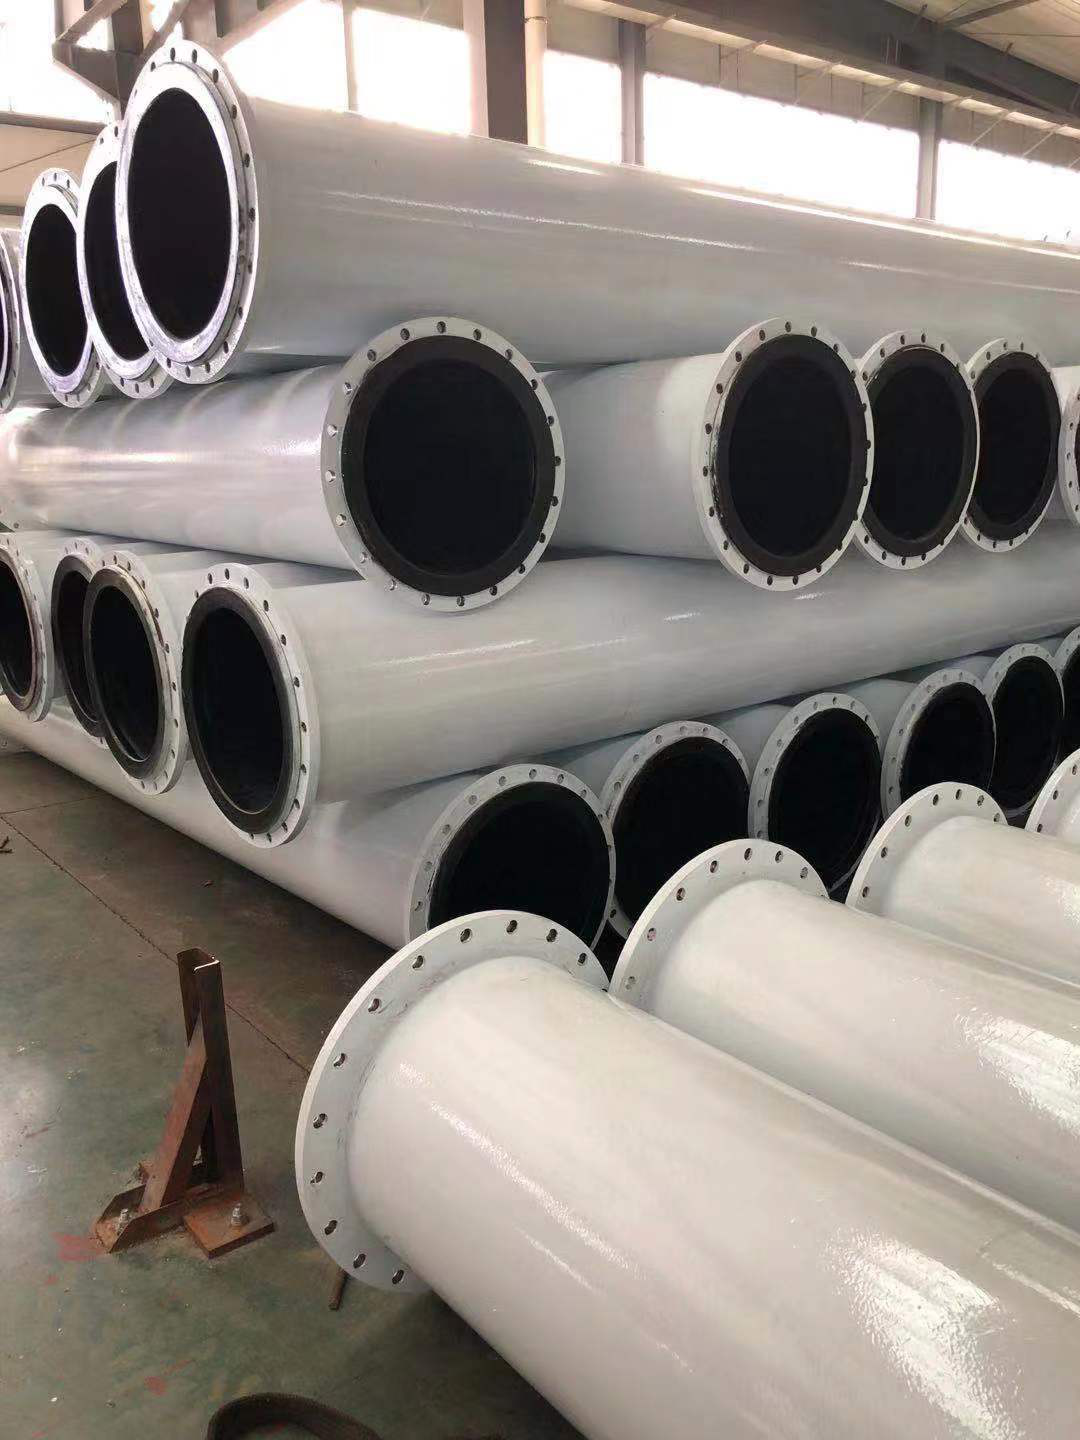
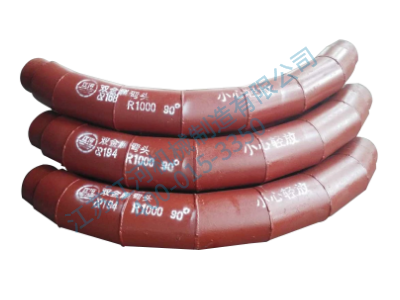
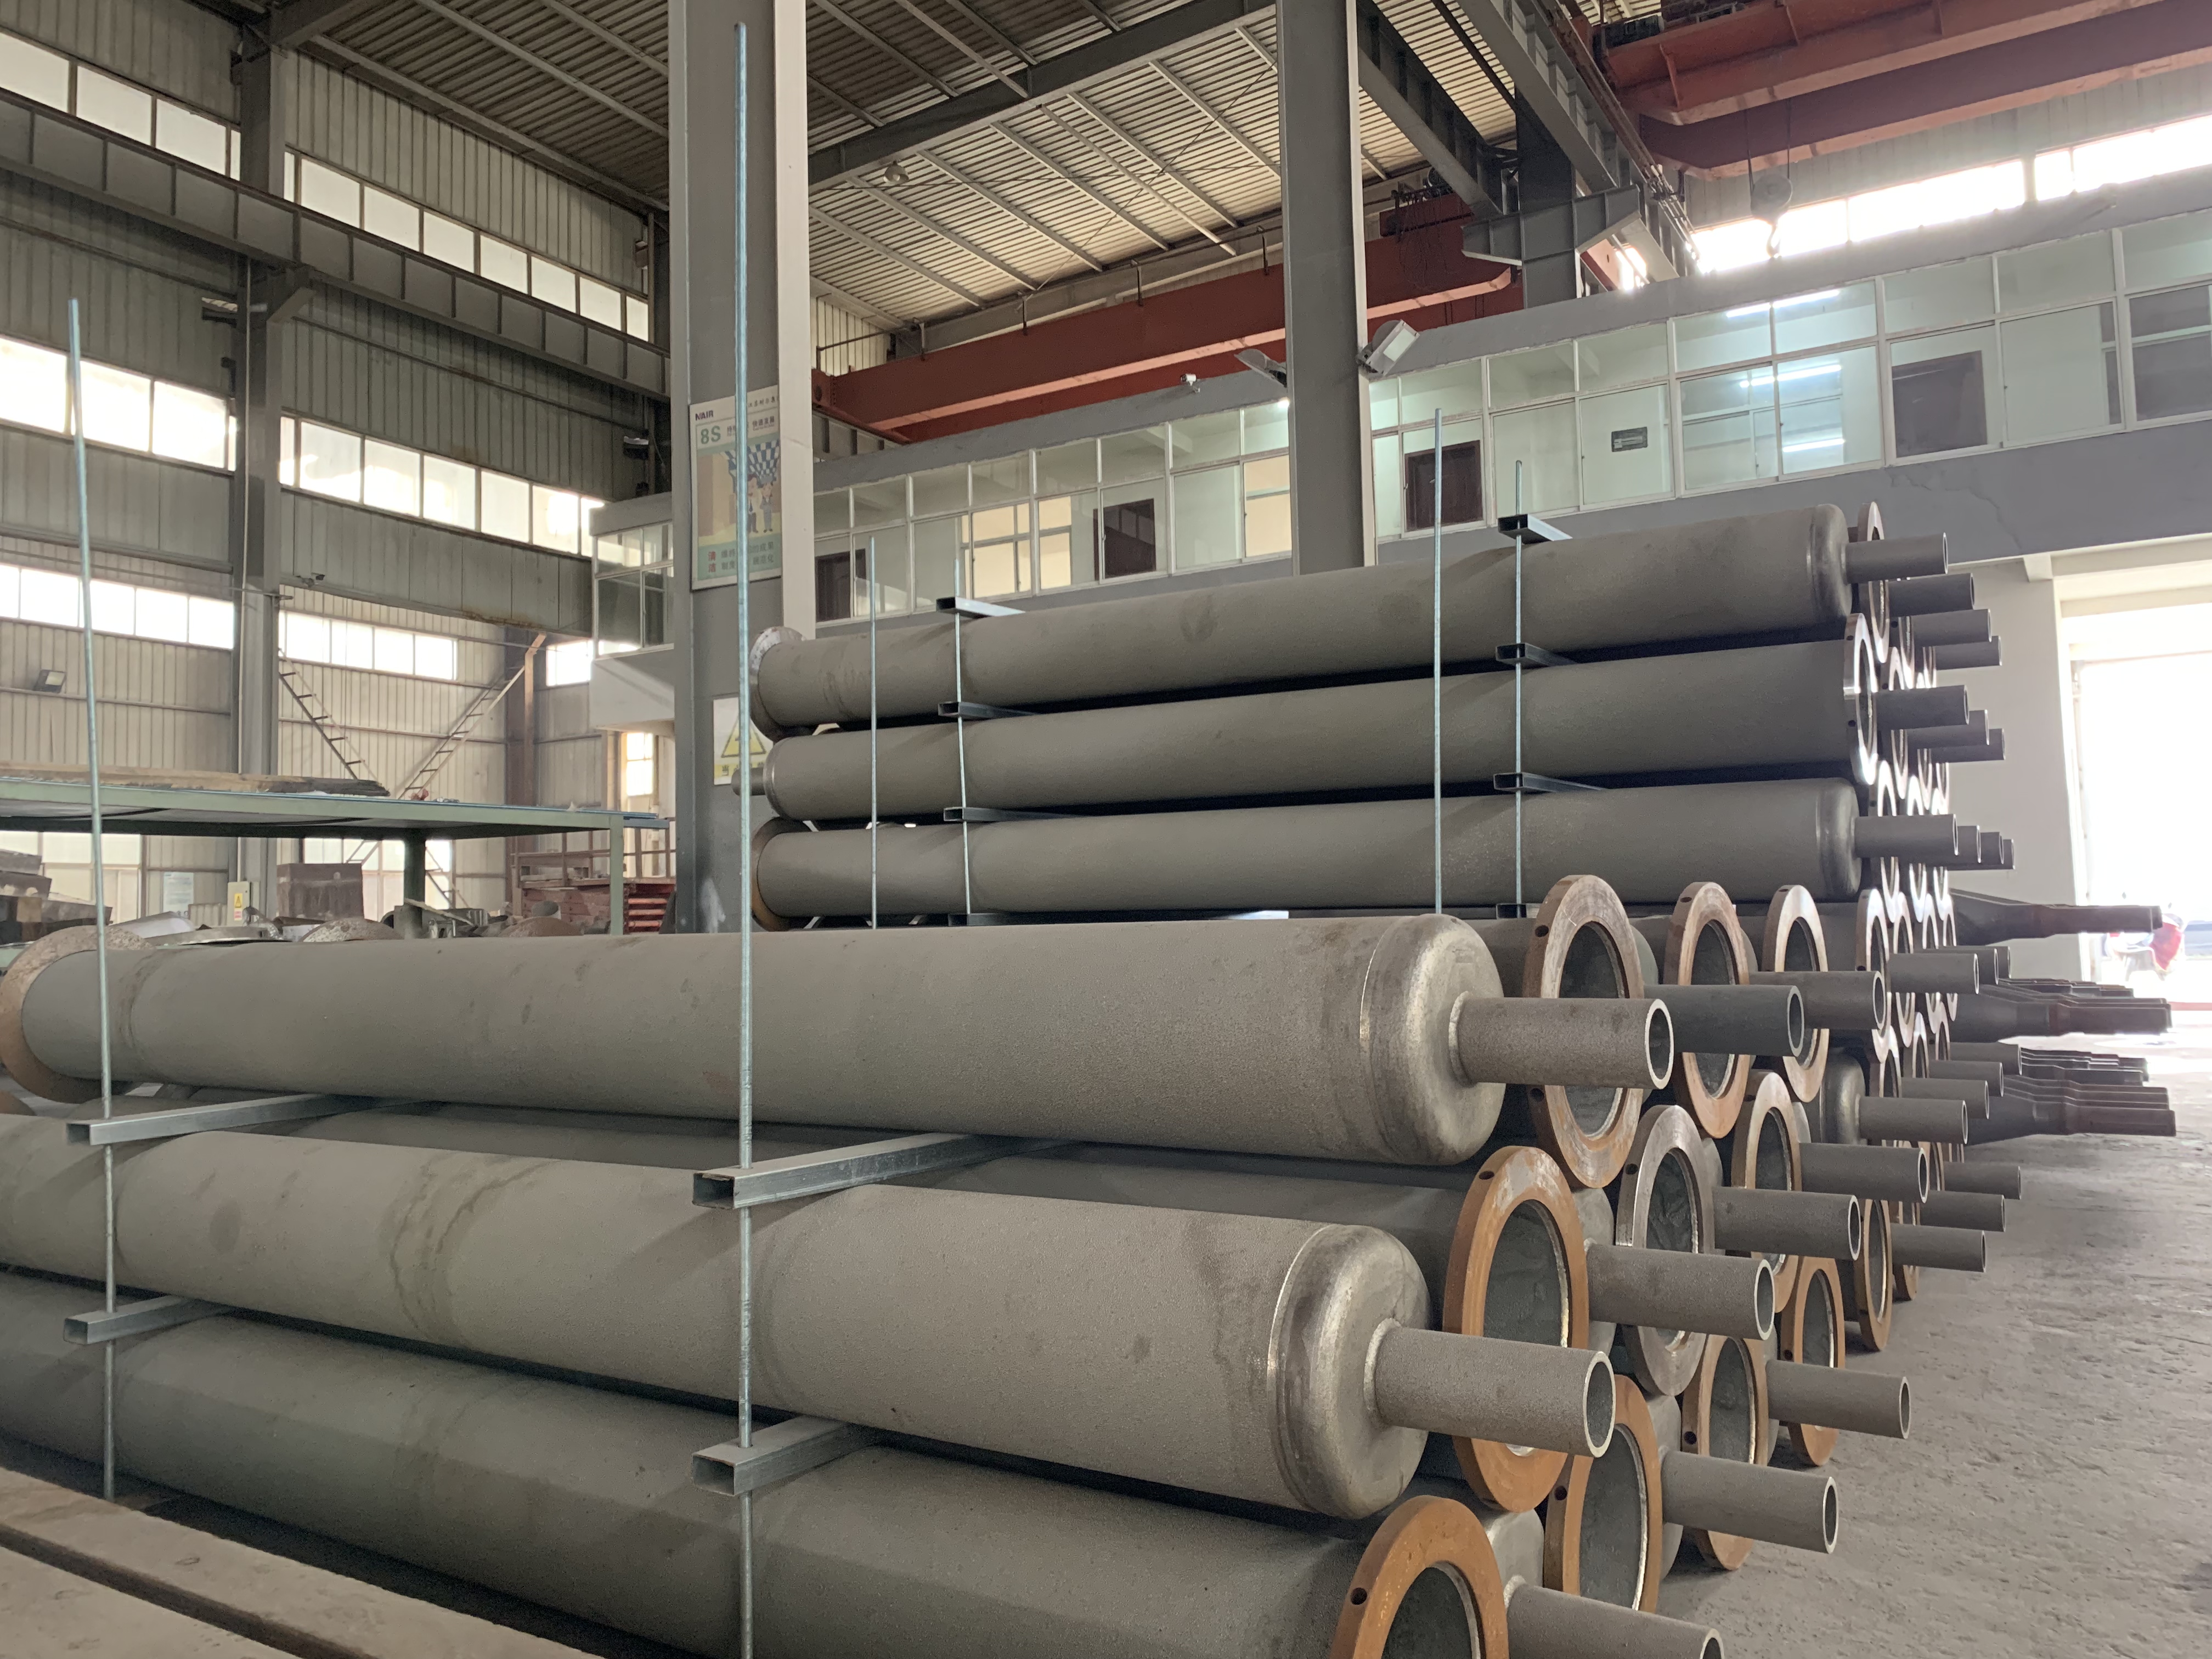
电厂气力输灰系统里,弯头、三通、变径、异形接管等部位冲刷最为剧烈,标准管道很难适配现场复杂布局,电厂输灰非标堆焊耐磨管道成为很多机组技改、检修的优选方案。选型第一步不能只对比价格,要先理清现场工况参数,包括粉煤灰颗粒硬度、输送流速、介质温度、系统压力,还有管道异形结构带来的涡流冲击。流速高、灰料含石英杂质多的点位,磨损会成倍加快;弯头背弧、三通分流处,要适当加厚耐磨层。同时要确认图纸尺寸、法兰规格、对接坡口、角度等非标要求,优先选择支持来图定制、可局部加强堆焊的厂家,避免成品和现场管线对接不上,耽误检修工期。另外还要兼顾基体韧性,碳钢基体保证管道整体结构强度,方便现场切割、焊接安装,这也是电厂输灰非标堆焊耐磨管道区别于其他耐磨管材的一大优势。
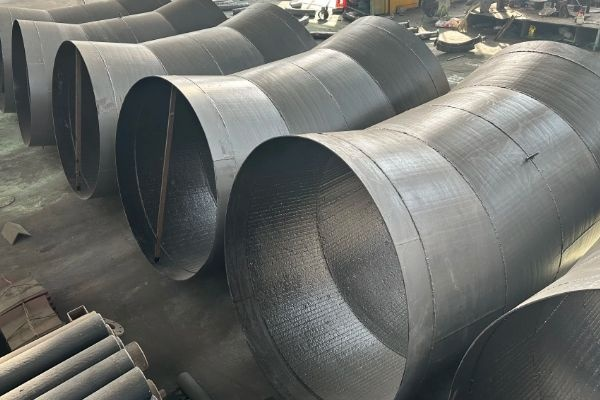
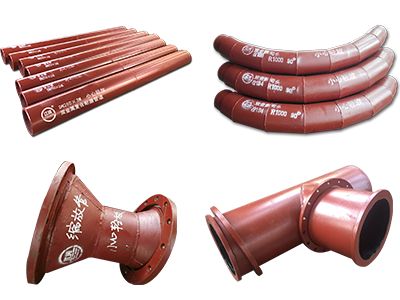
电厂输灰非标堆焊耐磨管道的核心性能,由内壁耐磨层工艺决定,主流采用碳化铬自动埋弧堆焊工艺。它是以 Q235 或者 Q345 碳钢作为基体,通过自动化堆焊设备,在内壁熔敷高铬合金粉末焊丝,形成冶金结合的复合耐磨层,堆焊层内部生成大量高硬度碳化铬硬质相,硬度稳定达到 HRC58-63,硬质相显微硬度可达 HV1700 以上,抗粉煤灰颗粒冲刷能力突出。堆焊过程会严格控制电流、走枪速度、层间温度,减少气孔、夹渣、未熔合缺陷;耐磨层厚度可以按需调整,一般常规厚度 3-8mm,磨损严重区域可做到局部加厚处理。堆焊层表面会出现细微的应力释放裂纹,属于正常现象,能够释放堆焊冷却产生的内应力,不会出现大面积起皮、脱落,和粘接式涂层有着本质区别,更适合电厂持续振动、温度波动的输灰工况。
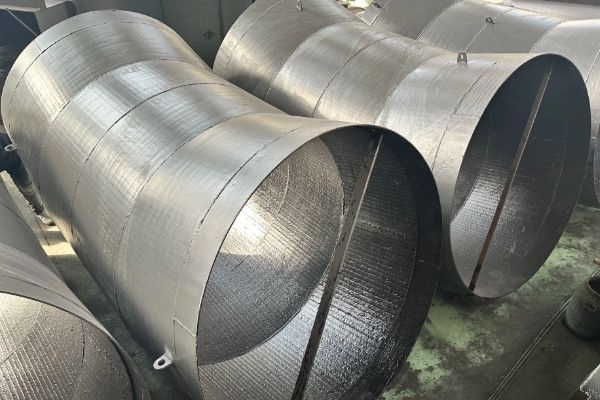
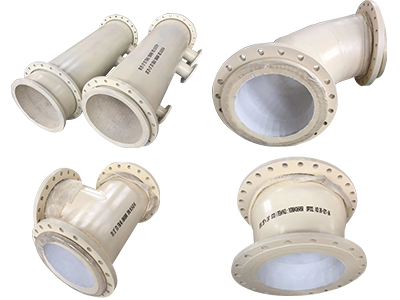
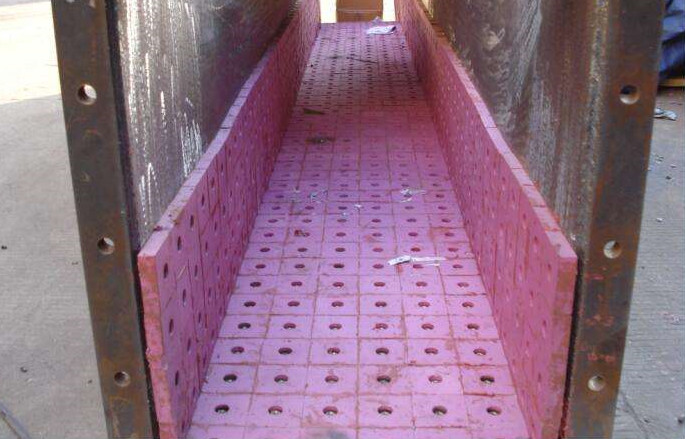
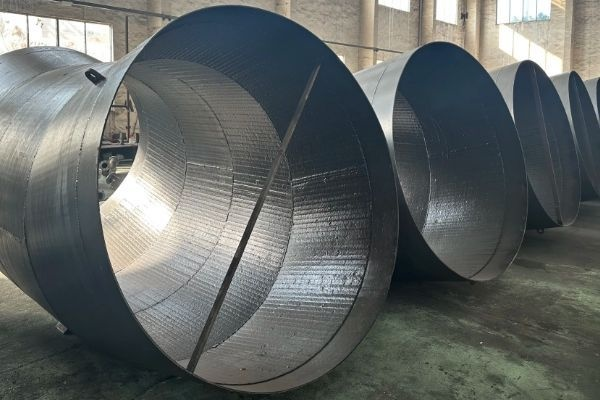
很多电厂采购容易陷入一个误区,只看硬度指标,忽略生产质控和检测环节。合格的电厂输灰非标堆焊耐磨管道,出厂前需要做多点位硬度抽检、超声波探伤,检验熔合界面结合质量,防止耐磨层虚焊分层。选型时可以要求厂家提供堆焊工艺记录、材质报告、硬度检测报告。对比其他耐磨方案,陶瓷贴片管道抗冲击偏弱,遇到大颗粒灰料冲击容易崩瓷;离心铸造双金属管件成型受限,异形非标件加工难度大。而电厂输灰非标堆焊耐磨管道适配性更强,直管、弯头、Y 型三通、天圆地方、偏心变径等异形件都可以加工,后期局部磨损后还能返厂补焊修复,综合运维成本更低,长期稳定保障输灰管线连续运行。
附录:采购高频疑问解答
Q:电厂输灰非标堆焊耐磨管道耐磨层裂纹是质量问题吗?
A:碳化铬堆焊层细微网状裂纹属于应力释放裂纹,是该工艺正常特征,不影响使用;如果出现大面积、宽深开裂、分层剥离,则属于焊接缺陷。
Q:堆焊耐磨管道可以现场切割焊接吗?
A:碳钢基体支持现场切割、对接焊接,但是堆焊耐磨层位置尽量避免直接施焊,如需修补要使用配套耐磨堆焊焊丝。
Q:电厂输灰堆焊耐磨层一般做多厚合适?
A:常规直管耐磨层 3-5mm;弯头背弧、三通、变径等高冲刷区域建议 5-8mm,根据灰料流速、含砂量由厂家针对性设计。
【双金属复合管相关文章:↘】